Постизање прецизности у обради метала значи да компоненте заправо одговарају онима које треба да ураде, и то много значи за то како ствари функционишу у авионима и аутомобилима. Узмите аерокосмичку производњу као пример. Спецификације тамо су веома строге, некад чак и до 0,0005 инча. Да бисте имали перспективу, чак и нешто малих димензија као што је коса дебљине око 0,002 инча може изазвати озбиљне проблеме ако уђе у процес. Када делови не одговарају овим захтевима, цели системи могу катастрофално да пропадну. Ако погледамо аутомобилску примену, убризгавачи горива такође захтевају прилично прецизне мере, око плус или минус 0,001 мм. Без такве прецизности, мотори једноставно неће радити правилно, а контрола емисије постаје много тежа за ефективно управљање.
Чак и мала грешка у изради доводи до значајних последица:
ЦНЦ технологија је променила игру за радње метала широм света, омогућавајући им да постигну прецизност до 0,1%. Ствари су компјутеризовани да би се елиминисале те досадне грешке које се дешавају током ручног рада. Пошто се резачима управљају унапред програмираним путевима, чак и сложени облици метала као што су алуминијум или нерђајући челик се тачно извучу према плановима. Неке напредне вишеосежне машине могу бити веома прецизне, понекад ударајући само плюс или минус 0,005 милиметара. Таква контрола је веома важна када се производе делови за авионе или медицинске уређаје, где све мора да се савршено уклапа без никаквих празнина или погрешних усклађења.
Ласерски сечачи и плазмени системи данас су заиста добри у одржавању чврстих димензија, посебно када се раде на сложеним облицима металних листова. Узмите на пример ласере са влаконским ласерима, они могу да сече са ширинама резања око 0,1 мм, што значи да се мање метала губи. У исто време, ове машине се и даље могу кретати прилично брзо, резајући брзином која се приближава 150 метара у минути без жртвовања квалитета. Када произвођачи спајају ову опрему са паметним софтвером за гнезданје, обично виде око 15% побољшања у томе колико ефикасно користе материјале. То се преводи у стварну уштеду на пројектима, нешто што власници продавница цене када гледају на своју конечну линију.
Автоматизоване ћелије за заваривање опремљене системима за видљивост обезбеђују равномерне заваривачке швове, чак и за производњу великих количина. Роботске руке програмиране алгоритмама за корекцију путања постижу тачност позиције у року од 0,02 мм, смањујући дефекте као што је порозност за 60% у поређењу са ручним методама. Ова конзистенција је од виталног значаја за структурну интегритет у аутомобилским оквирима и посудама под притиском.
Vodeće radionice u oblasti obrade materijala sve više ugrađuju senzore uz AI analitiku direktno u procese obrade. Prema istraživanju objavljenom prošle godine u oblasti precizne tehnike, kada mašine mogu da ispravljaju greške u realnom vremenu, proizvođači beleže smanjenje otpadnog materijala za oko 40 procenata, jer sistem automatski prilagođava parametre, poput brzine kretanja reznog alata ili sile koju primenjuje. Ono što čini ove sisteme povratne sprege toliko vrednim jeste njihova sposobnost da sami sebi prilaze rešenja za istrošene alate ili promene izazvane zagrevanjem tokom dugih smena. Na taj način delovi ostaju unutar striktnih tolerancija čak i tokom neprekidne proizvodnje tokom celog radnog vikenda, bez ljudskog umešavanja.
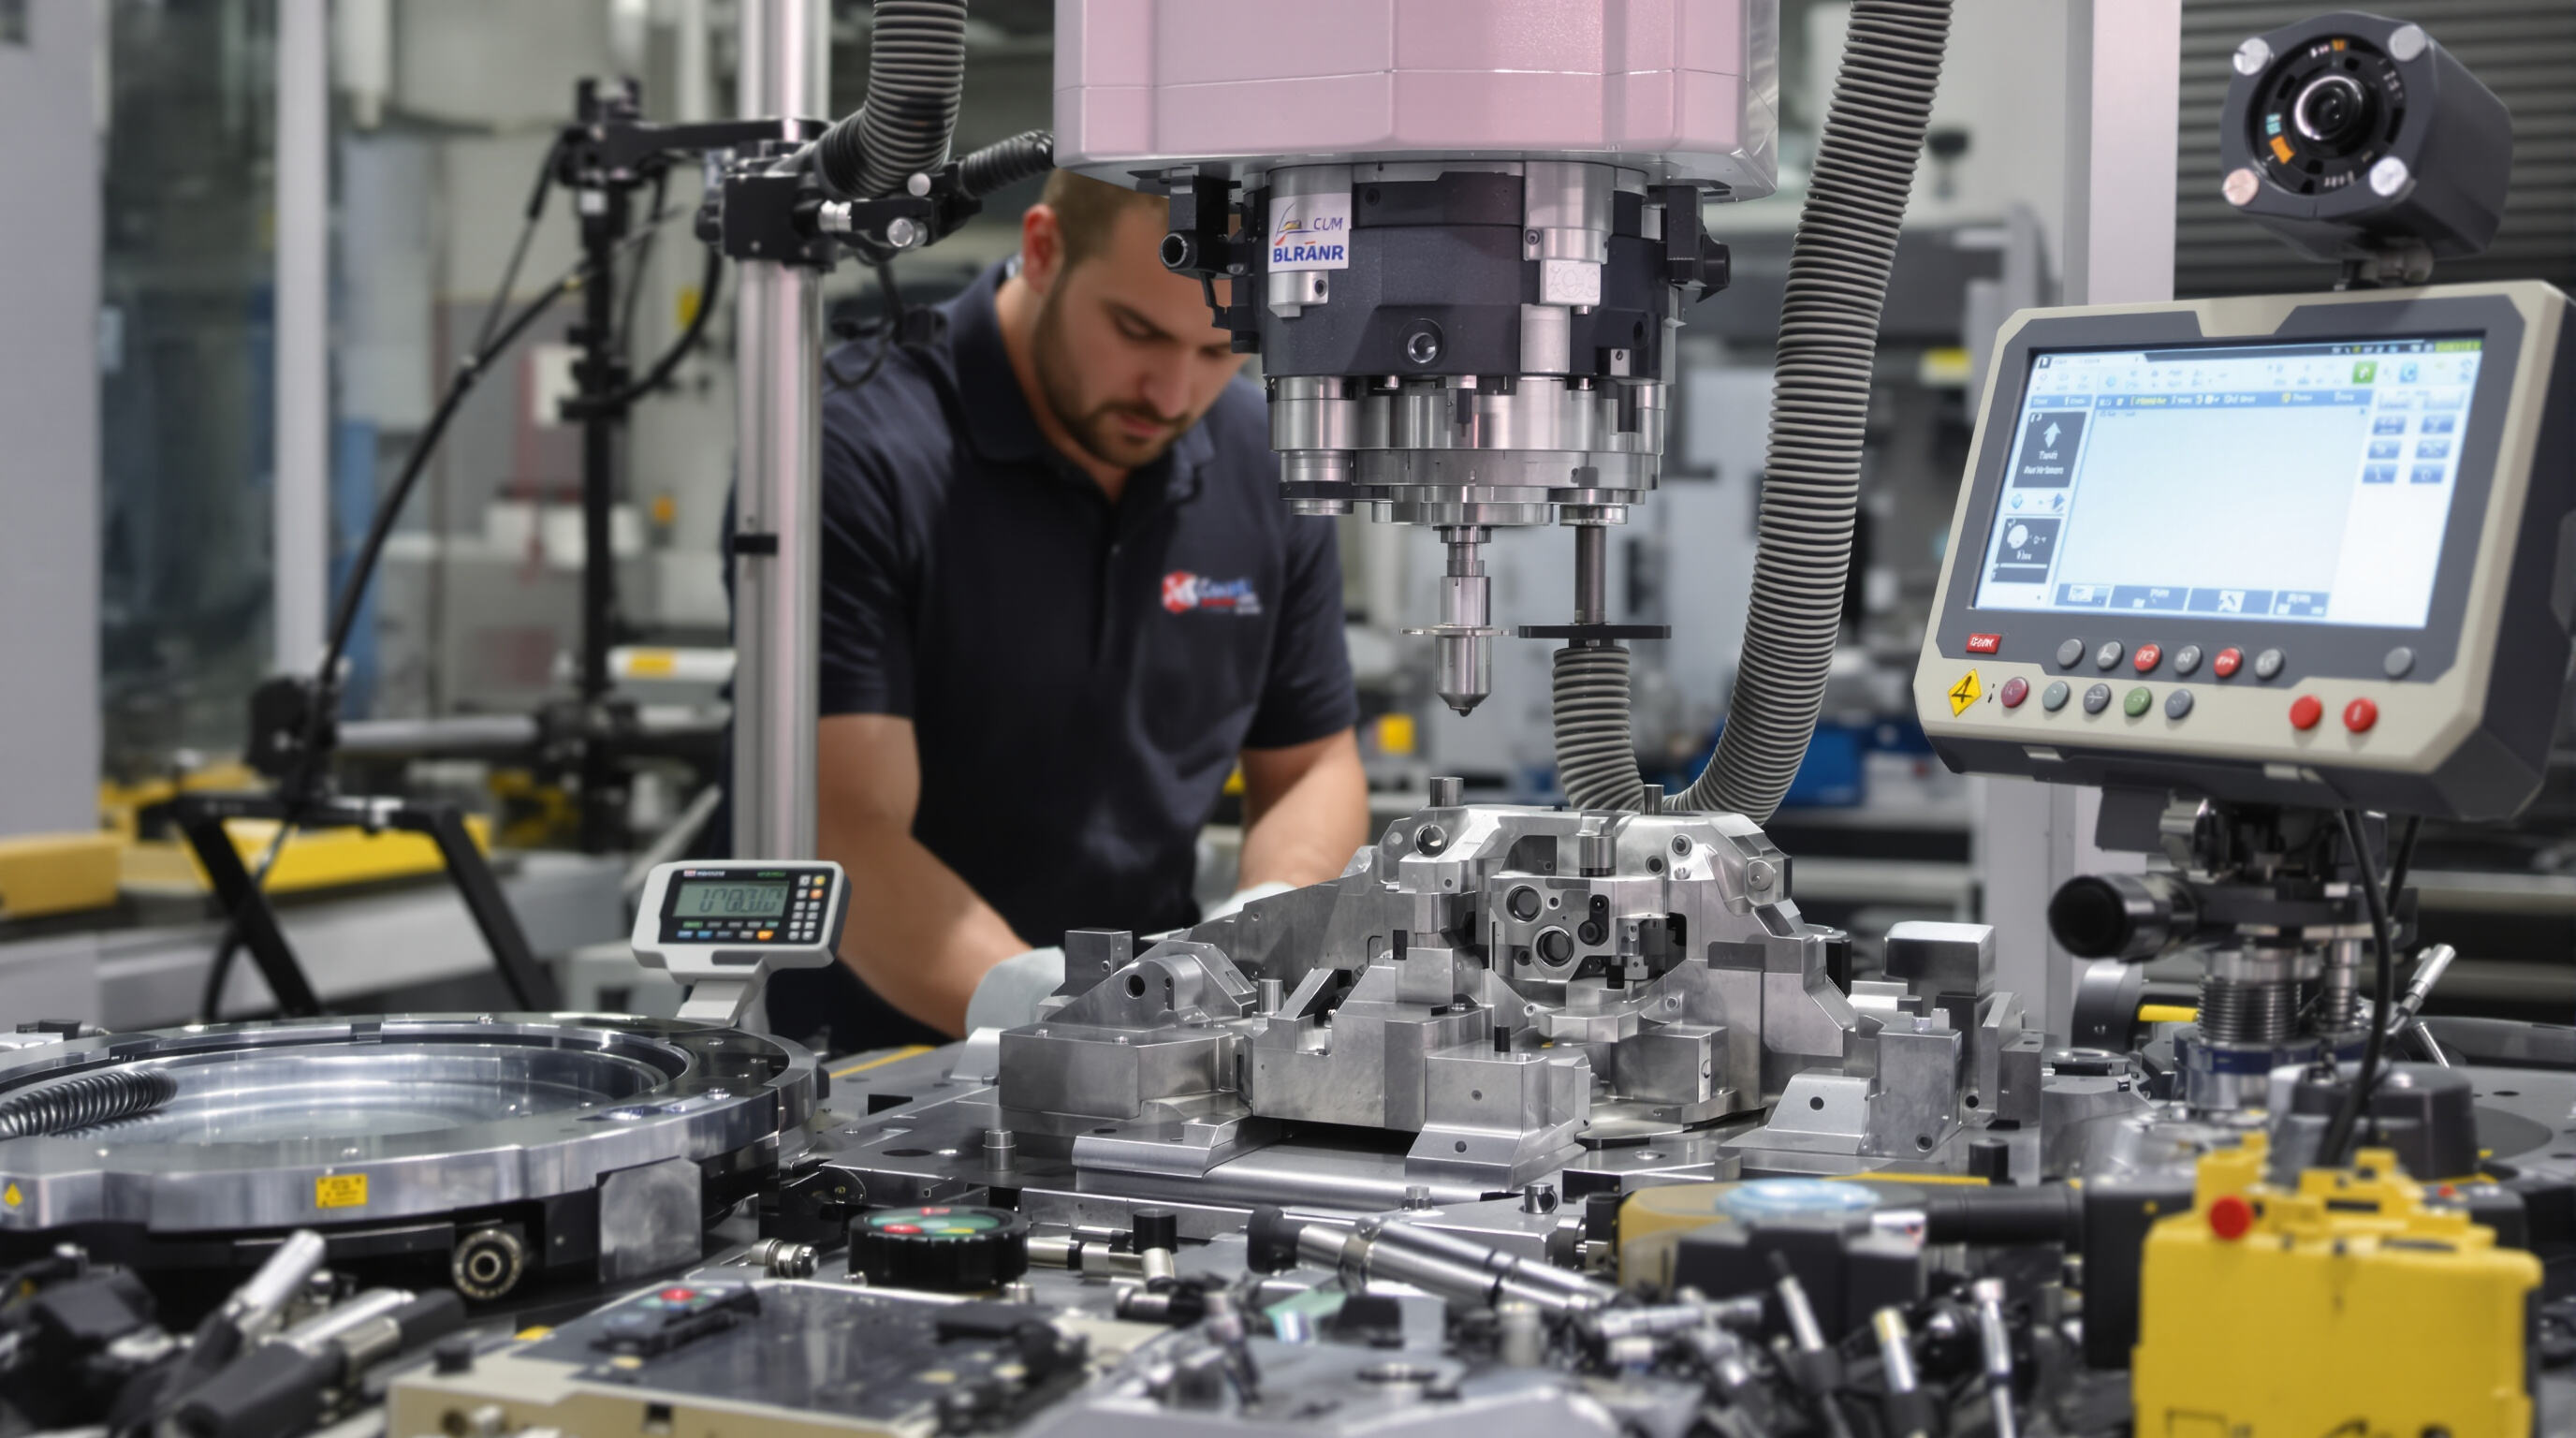
Контрола квалитета у обради метала заиста зависи од прецизних мерних алата. Када је у питању проверавање тачних спецификација, ручни алати као што су шублер масе и микрометри и даље су веома корисни, посебно када се проверавају компоненте које морају бити прецизне у опсегу од 0.001 инча. Дигитални мерила такође имају своје место, углавном зато што могу одмах да забележе мерења, чиме се олакшава праћење тачака где је извршено мерење. А онда постоје и велики алати за компликоване облике. Машине за координатна мерења, познате и као CMM-ови, комбинују тактилне сонде са оптичким сензорима да би постигле скоро прецизно читање, са тачношћу од око 99.9 процената. Ове машине у суштини поређују стварне делове са 3D рачунарским дизајнима како би се осигурало да све одговара предвиђеном.
Контрола квалитета данас у великој мери зависи од аутоматизованих инспекција током различитих фаза производње. Када произвођачи проверавају делове док се још увек праве, посебно помоћу тих ласерских скенирајућих система, уочавају проблеме са величином у раној фази. То помаже да се ухвате проблеми пре него што постану велики непријатности, смањујући отпад материјала неких 18 до можда 25 процената у поређењу са поправкама након што је све већ сачињено. За ствари које морају да издрже тежину или значајна оптерећења, компаније прибегавају посебним тестовима који не оштећују сам производ. Замислите ултразвучне таласе који могу да виде унутрашњост металних делова или оне бојне тестове који истичу скривене пукотине. Ове методе чувају структуре сигурним без тога да их прво разбијају, што је веома важно када је у питању безбедност.
Овакав многослојни приступ обезбеђује прислушкивање стандардима ASME Y14.5 и испуњење захтева клијената у ваздухопловној, аутомобилској и медицинској индустрији.
Критичне карактеристике за поравнање захтевају ужa толеранција у односу на нефункционалне елементе. Жлеб за кретање спојних елемената може захтевати прецизност од ±0,002", док вентилационе рупе могу имати одступања до ±0,020". Применa принципа ГД&T (геометријско димензионирање и толеранција) осигурава тачно тумачење толеранција позиционирања од стране произвођача – навођење ММЦ (максималног матерijала) за компоненте које се монтирају под притиском спречава грешке при скупљању.
Чињеница да ајсис 304 нерђајући челик има за 40 посто бољу обрадивост од титана значајно мења начин на који приступамо изради алата за CNC машине. Када инжењери седну заједно да одаберу материјале, избегавају се класичне грешке где неко може препоручити алуминијум за нешто што мора да издржи екстремну температуру, упркос томе што би легуре инконела биле много погодније. Овакви заједнички састанци често доводе и до интересантних комбинација. Примећујемо да многе радионице комбинују технике ласерског резања за комплексне дизајне са традиционалним методама савијања када су неопходни структурни савији. Доста често су управо овакви хибридни приступи резултат тимских састанака на којима свако носи различита знања и искуства.
Kada pravite dokument za upit, nemojte zaboraviti uključiti sertifikate materijala poput ASTM A36 standarda. I specifikacije površinskog završetka su važne, pa bi nešto poput Ra manje ili jednako 32 mikro inča trebalo svakako da bude navedeno. Takođe, nemojte zanemariti ni detalje inspekcije – CMM verifikacija koja obuhvata sve kritične karakteristike ima smisla za većinu projekata. Uočili smo podatke koji pokazuju da kada dokumenti za upit jasno definišu zahteve u vezi tolerancija, kompanije imaju otprilike duplo manje problema sa kvalitetom kasnije. A kad već govorimo o stvarima koje treba unapred razmotriti, sekundarne procese vredi pomenuti odmah na početku. Uzmite na primer pasivaciju – ona traje oko 2 do 3 dana više u toku proizvodnje, ali pomaže u sprečavanju preuranjenog otkazivanja delova zbog korozije. Malo planiranja na ovoj fazi može uštedeti dosta glavobolja kasnije.
Kada tražite dobrog partnera za obradu metala, postoji zapravo tri glavne stvari koje treba proveriti. Danas radnja mora imati savremenu opremu. Potražite mesta koja koriste CNC mašine, laserske sekače i robote koji obavljaju zavarivanje jer im to pomaže da zadovolje stroge specifikacije sa tolerancijom od plus-minus 0,005 inča. Značajna su i sertifikati. Većina ozbiljnih kupaca vodi računa o ISO 9001 standardima kvaliteta i AWS D1.1 sertifikatima za zavarivanje, pri čemu preko dve trećine industrijskih klijenata prema najnovijim anketama ovo stavlja visoko na svoj spisak prioriteta. Takođe, nemojte zaboraviti da istražite kakve su projekte prethodno obavljali. Proizvođači navode da skoro devet od deset njih želi partnere koji imaju znanje i iskustvo u određenim oblastima. Zašto? Zato što kada proizvođač napravi grešku kod preciznih delova, to može ozbiljno da utiče na troškove, dodatno povećavajući troškove proizvodnje između 18 i 22 posto, prema najnovijim istraživanjima Ponemon instituta.
Kada se radi na veoma kompleksnim dizajnima koji zahtevaju preciznost do delova milimetra, 8 od 10 inženjera preporučuje saradnju sa proizvođačima koji se specijalizovani za složene poslove. Ovakve radnje imaju i sofisticiranu opremu i stručnost da se nose sa problemima koji nastanu tokom proizvodnje, poput izobličenja aluminijumskih delova usled toplote ili neočekivanog uvijanja komponenti od nehrđajućeg čelika nakon obrade. Analiza stvarnih rezultata projekata takođe pokazuje zanimljivu činjenicu – projekti izvedeni uz pomoć ovih specijalizovanih partnera imaju oko 40% manje greške u vezi sa dimenzijama u poređenju sa projektima koje obavljaju redovne fabrike. Takvo iskustvo jasno objašnjava zašto mnogi stručnjaci insistiraju na pronalaženju proizvođača sa specifičnim iskustvom u njihovoj oblasti.
Ključni kriterijumi za izbor partnera (Rezultati istraživanja iz 2024)


 EN
