У области петрохемије и транспорта нафте и гаса, фланци су кључни спојни елементи система цевовода. Равнота површине за заптивење, положај рупа за вијке и стабилност обраде материјала директно одређују безбедност рада цевовода (за велике догађаје као што су експлозије и загађење животне средине изазване цурењем фланца у цевоводима за нафту и гас, национални стандард захтева равноту површине фланца за заптивење ≤ 0,03 мм/100 мм, а грешку позиционирања рупа за вијке ≤ ±5′). Један водећи домаћи произвођач опреме за петрохемијску индустрију је некада сусрео проблем у обради фланцева: за фланцове DN400–DN1200 мм (са материјалима као што су челик Q345R, нерђајући челик 316L, легура 12Cr1MoVG), традиционална обрада захтева три процеса: „груба обрада на хоризонталном стругу → прецизна обрада површине за заптивење на вертикалном стругу → бушење рупа за вијке на бушној машини са руком“, при чему је циклус једне обраде износио до 45 минута; због вишеструког стезања, коаксијалност између унутрашњег отвора фланца и површине за заптивење често је прелазила 0,08 мм, док је грешка равноте површине за заптивење достигла 0,06–0,09 мм, што је резултовало стопом цурења при тесту притиска цевовода од 8%; истовремено, фланци од нерђајућег челика имају склоност радном озбиљењу током високобрзинске обраде, тако да храпавост површине прелази Ra1,6 μm, због чега је потребан додатни процес полирања, чиме се трошак радне снаге по једном фланцу повећава за 18 јуана.
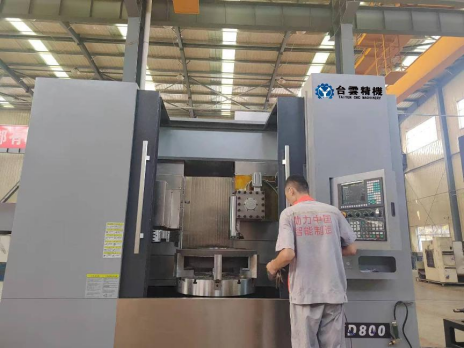
Обрада локације
Да би се превазишла ова дилема, компанија је увела вертикални ЦНЦ обрадни радник Цхонгџие Фријдшипхин Машин Тоул ВЦЦ100А и изградила ексклузивни систем обраде фланге са "једнократним запчавањем и пуним завршеткама Опрема усваја интегрално дебело зидно лежање коже од ливеног гвожђа (са дебљином зида до 80 мм), које је подвргнуто двоструком рефлексној обради старења вибрацијом и природном старањем. У комбинацији са конструкцијом за тешке послове са прекораченим слајдом, дистрибуција крутости је оптимизована кроз анализу коначних елемената. Строгоћа радијалног сечења достиже 32кН/мм, што може стабилно издржати радијалну силу сечења од 22кН током сечења легурног фланжева; Опремећен је Сименсовим 828Д Авансирани ЦНЦ системом и потпуно затвореном контролом резе ( За различите карактеристике материјала, опрема је опремљена двоканалним системом хлађења угловног челика: за обраду угљенског челика користи се емулзијско хлађење (ефикасност хлађења ≥ 95%), а за обраду нержавећег челика (дијаметар капљице 5-10 мкм) се пребацу
У смислу технолошке иновације, опрема је постигла двоструки пробив "интеграције процеса + адаптације материјала" у обради фланже: интеграција Φ 32мм три чељустица (са силом за запљачкање од 120кН, погодна за захтеве за запљачкање фланже За прецизно обрађивање плоча за запломбу, иновативно усвајамо "процес прецизне обрађивања спиралним интерполацијом". Кроз прикупљање података површине и компензацију у 500 тачака по кругу, равна површина запломбе је стабилно контролисана на 0,02 мм/100 мм; У одговору на карактеристике високе температурне чврстоће легурног фланжева (12Cr1MoVG), опрема је опремљена у
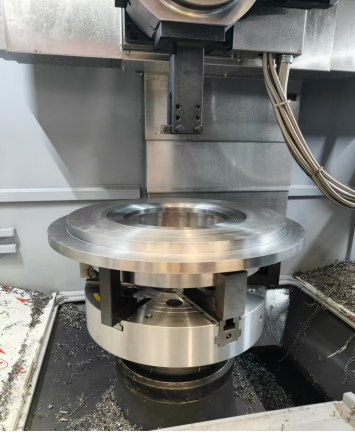
Запчавање фланге
Резултати имплементације у потпуности задовољавају строге стандарде нафтно-хемијске индустрије: један циклус обраде скраћен је са 45 минута на 32 минута, а дневни капацитет производње повећан је са 150 на 260 комада; Коаксијалност између унутрашњег отвора фланге и површине за запечаћивање стабилно је контролисана на ≤ 0,04 mm, равнoћa површине за запечаћивање је ≤ 0,03 mm, храпавост површине достигла је Ra0,8 μm, а грешка позиционирања отвора за вијак је ≤ ±3,5′, што у потпуности испуњава захтеве стандарда GB/T 9113.1-2022 „Целовите челичне цевне фланге“ и ASME B16.5 „Цевне фланге и прикључци за фланге“; Стопа цурења при тестирању притиска цевовода смањена је са 8% на 0,5%, а произвођачки трошак појединачних фланги смањен је за 15 јуана након одустајања од процеса полирања; За фланге од нерђајућег челика 316L, век трајања алата продужен је за 40% због хлађења масним млазом и оптимизације параметара. Интелигентни дијагностички модул уграђен на опреми може у реалном времену надгледати оптерећење мотке (тачност ± 0,5%) и температуру резања (резолуција 0,1 ℃). У комбинацији са алгоритмом предвиђања хабања алата, општа искоришћеност опреме повећана је са 80% на 94%, а годишњи простој смањен је за 380 сати.
CK5263 је у потпуности решио двоструки проблем 'запечативања, безбедности и ефикасности обраде' за фланце. „Директор произвођача је изјавио: 'Сада наши фланци не само да су прошли строга испитивања Националног центра за надзор и проверу квалитета цевовода за нафтне производе, већ задовољавају и највиша захтевана техничка ограничења за фланце под високим притиском (PN40) у великим пројектима као што је Запад-Исток гасовод 3, чиме је створена техничка баријера за нашу конкуренцију на пољу опреме за петрохемијску индустрију.' Овај случај потврђује да су CNC вертикални стругови постали основна опрема у производњи фланaca за петрохемијску опрему, омогућавајући превазилажење блокаде у сфери 'безбедности, тачности и ефикасности' кроз дубоку интеграцију 'круте структурне прилагођености + прилагођености материјала и технологије + прецизног затвореног управљања'.


 EN
