У механичким системима преноса, радијални излаз (потреба ≤0,05 мм) и излаз лица (≤0,04 мм) зрнаца са дијаметром круга пича од Φ300-500 мм директно одређују ефикасност преноса и трајање опреме. Произвођач тешке опреме који обрађује опрему од 40CrNiMoA материјала традиционалним методама захтева три процеса: "грубо окретање на хоризонталном обраду → фрезирање крајње лице на вертикалној фрезирачкој машини → обликовање профила зуба на обраду предавника". Многе поставке резултирају радијалном проток превазилази толеранцију за 0,08-0,12 мм, преносно буке више од 90 дБ (прихватљива вредност ≤85 дБ), и циклус обраде једног комада дугачак 10 сати. Поред тога, након капирања, 40ЦрНиМоА има тврдоћу од 280-320ХБ, што резултира високом отпорности на сечење, а брзи челични алати трају само 2-3 комада по ивици, а цена алата за један зуб прелази 1500 јуана.
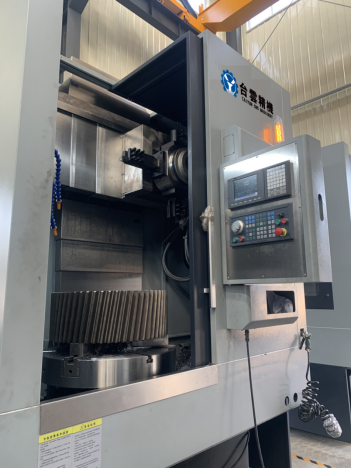
Сценарија коришћења од стране клијената
Да би се превазишла ова дилема, компанија је увела Кунминг Машин Тоул ТК6513 ЦНЦ вертикални обрадник из Шенјанг Машинер Груп да изгради ексклузивни производни систем "тешке чврсте обраде + једнократне прецизне окретање за запрт". Опрема усваја интегрално сиво лежање коже од ливећег гвожђа (са дебљином зида ливења од 120 мм), који је подвргнут двоструком реваншу стреса "природног старења 18 месеци + вибрационог старења 96 сати". У комбинацији са прикључницом и структуром окренутаца кутије, дистрибуција крутости је оптимизована кроз анализу коначних елемената. Строгоћа радијалног сечења достиже 40кН/мм, која стабилно издржава радијалну снагу од 25кН током сечења 40ЦрНиМоА; Опремећен је Сименсовим 828Д Авансирани ЦНЦ системом и потпуно затвореном контролом резе (разрешење 0, За материјале из високоцврстих легура, опрема је опремљена вртом велике снаге од 18,5кВт (максимална брзина 1000р/мин) и системом хлађења емулзијом под високим притиском (тврдо притисак хлађења од 1,2МПа, проток од 35Л/мин), у комбина
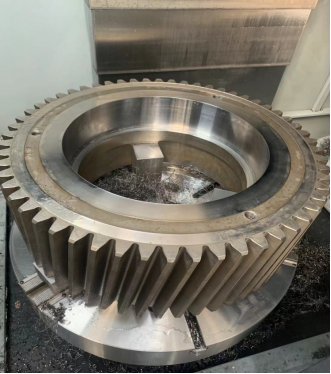
Klještanje menjaca
У погледу технолошке иновације, опрема је остварила двоструки прорив у „интеграцији процеса+прецизној претходној контроли“ при обради зупчаника: интегрисањем хидрауличног стега са четири чекића пречника Φ 650mm, електричног револверског вretenа са 8 станција (време замене алата 2,0 секунде) и радијалног сврдла, могуће је завршити прецизно обтачивање спољашњег круга зупчаника (толеранција IT6), фрезовање торца (равност ≤ 0,02mm), бушење унутрашњег отвора (цилиндричност ≤ 0,01mm) и обраду позиционих отвора (позициона тачност ≤ 0,1mm) у једном циклусу. Кao одговор на изазов прецизне контроле зупчаничког прстена, иновативно смо усвојили „метод унифициране референце за обраду“: коришћењем унутрашњег отвора заготовка зупчаника као референтне тачке позиционирања, подаци о торцу и спољашњем кругу се прикупљају у реалном времену помоћу система за мерење на машини (тачност мерења ± 0,0015mm), а деформација изазвана тежином радног комада се аутоматски компенсира (тачност компензације 0,003mm), чиме је радијално бијење зупчаничког прстена стабилно ограничено на ≤ 0,04mm. За зупчанике различитих модула (модул 8-20mm), опрема је опремљена са 30 сетова шаблона процесних параметара, а време замене је скраћено са традиционалних 3 сата на 30 минута.
Резултати имплементације у потпуности задовољавају стандарде за зубачасте точкове тешке машине: циклус обраде једног дела скраћен је са 10 на 6 сати, а дневни капацитет производње повећан је са 8 на 14 делова; радијално бочење зупчаника прстенастој вилице је ≤ 0,04 мм, аксијално бочење је ≤ 0,03 мм, а храпавост површине достигла је Ra0,8 μm, што у потпуности испуњава захтеве стандарда GB/T 10095.1-2021 „Систем тачности цилиндричних зупчаника – Део 1: Дефиниције и дозвољене вредности одступања бочне површине зупца“ и ISO 1328-1; бука трансмисије смањена је са 90 dB на 82 dB, а ефикасност зацепљења зупчаника повећана за 8%; век трајања алата продужен је за 200% (до 6–8 делова по ножу) због усклађености материјала и оптимизације хлађења, а трошак алата по једном зупчанику смањен је на 500 јуана; интелигентни модул за надзор опреме омогућава тренутну регистрацију оптерећења главног вратила (тачност ± 1%) и температуре резања (резолуција 0,1 ℃), у комбинацији са алгоритмом предвиђања хабања алата, чиме је укупна искоришћеност опреме повећана са 75% на 93%, а годишњи простој смањен за 520 сати.
ТК6513 нам је омогућио да постигнемо скок од "квалификоване обраде" до "прецизне производње" зупчаника. Технички директор предузећа је изјавио: "Наши зупчаници су успешно примењени на тешку опрему као што су рударске машине и металуршка опрема Они не само да су прошли сертификацију добављача Либхерра у Немачкој, већ и испуњавају строге захтеве за континуиран рад од 15000 сати без грешака, што нам је донело кључну конкурентност на тржишту опреме". Овај случај потврђује да су вертикалне ЦНЦ токарне постале кључна опрема у области производње зупчаника како би се пробило углавље тачности и ефикасности кроз дубоку интеграцију "тешке чврсте архитектуре + прецизне контроле затворене петље + иновације интеграције процеса".


 EN
